


Robotsvejsesystem
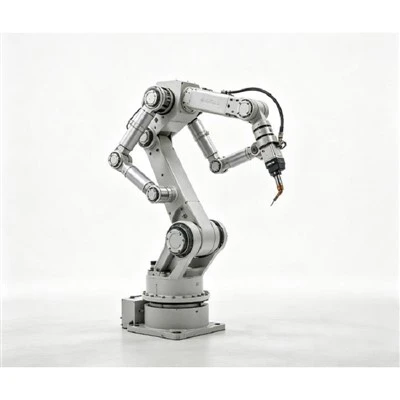
Et robotsvejsesystem integrerer en 6-akset industrirobot, avanceret svejseudstyr, positioner, tilpasset armatur og beskyttende sikkerhedsindkapsling i en samlet, automatiseret svejsecelle.
Robotten styrer præcist-brænderens vej, kørehastighed og svejsesekvens. Når det er påkrævet, roterer eller vipper positioneren emnet, hvilket giver robotten optimal brænderadgang til komplekse svejsesamlinger, mens manuel genpositionering minimeres.
Tekniske specifikationer
|
Parameter |
Typisk specifikation |
|
Robot nyttelast |
6-25 kg |
|
Robot rækkevidde |
1.400–2.300 mm |
|
Robot gentagelighed |
±0,02–0,08 mm |
|
Svejseproces |
MIG / MAG / TIG |
|
Svejsestrøm |
250–500 A |
|
Diameter på svejsetråd |
0,8–1,6 mm |
|
Trådfremføringshastighed |
Ca.. 2–20 m/min |
|
Positioner kapacitet |
250–4.000 kg |
|
Positioner akser |
1-3 akser |
|
Positioner rotation |
Op til 360 grader, konfigurationsafhængig |
|
Positioner Tilt |
Typisk 0–90 grader, konfigurationsafhængig |
|
Robot montering |
Gulv / piedestal / lineær spor |
|
fakkel køling |
Luft-afkølet / vand-afkølet |
|
Strømforsyning |
3-faset 380/400 V, 50/60 Hz, konfigurerbar |
|
Trykluft |
Ca.. 0.5–0,7 MPa |
Vigtigste produktionsfordele
Gentagelig kvalitet:Eliminerer svejsesømsvariationer ved at opretholde streng kørehastighed, vævning og bueafstandskontrol over lange cyklusser.
Reduceret tomgangstid:Dobbelt-stationskonfigurationer tillader samtidig læsning og svejsning, hvilket maksimerer lysbuen-til tiden.
Forbedret ergonomi og sikkerhed:Frigør operatører fra gentagne brændermanipulationer, stærk varme og eksponering for svejsesprøjt.
Adgang til komplekse led:Koordineret bevægelse mellem 6--robotten og positioneringsanordningen muliggør nedadgående svejsning selv ved vinklet geometri.
Industrielt anvendelsesområde
Biler og transport:Underrammer, chassisstrukturer, sæderammer, akselhuse.
Landbrugsmaskiner:Hovedchassis, bomarme, trækbeslag, redskabsrammer.
Byggeri og minedrift:Tunge støttebjælker, maskinbaser, hydrauliske beslag.
Generel industri:Trykbeholdere, lagertanke, elektriske kabinetter, tunge kanaler.
Metal møbler:Rørformede stole/bordstel, opbevaringsstativer, kommercielt kabinet.
Avancerede automatiserings- og registreringsmuligheder
Berøringsregistrering (finding af første position):Bruger gasdysen eller trådspidsen til at lokalisere svejsesamlingen, før den rammer buen, hvilket kompenserer for stemplings- eller forskydningsvariationer.
Sporing af buesøm:Måler strømudsving under brændervævning for at justere lodrette og laterale vejforskydninger i realtid under svejsning af tunge plader.
Laseroptisk sømsporing:Optisk høj-præcisionssensor scanner ledprofiler foran buen og korrigerer vejforskydning for spaltevariationer eller termisk vridning.
Automatisk fakkelrømmestation:Programmeret vedligeholdelsescyklus renser indvendigt dysesprøjt, injicerer anti-sprøjtvæske og trimmer trådstik-ud for at sikre pålidelige lysbuestarter.
Valgfri automationsmoduler
Touch Sensing:Bruger wire- eller gasdysen til at lokalisere emnets kantpositioner, før den rammer buen, og kompenserer for komponenttolerancevariationer.
Lasersøm sporing:Optisk sensing i-tid til at spore komplekse eller termisk forvrængede samlinger under svejsning.
Sporing af buesøm (gennem-bue):Overvåger buestrøm/spændingsudsving under vævning for at justere brænderens bane dynamisk på medium/tung plade.
Automatisk fakkelvedligeholdelsesstation:Kombinerer mekanisk oprømning, anti-sprøjtning og trådtrimning i én cyklus.
Produktionsovervågning og HMI:Visuel visning af svejsemålinger, fejlalarmer, styktal og linjestatus.
Operationel arbejdsgang
Indlæser:Operatøren placerer rå komponenter på præcisionslokaliseringsværktøjer.
Fastspænding:Pneumatiske klemmer låse komponenter; sensorer bekræfter delens placering.
Sikkerhedsafstand:Operatør går ud og trykker på cellenulstilling / lysgardinaktivering.
Sensing & Arc-Til:Robotten udfører berøringsføling (hvis aktiveret) og fuldfører programsekvensen.
Positioneringsindeksering:Positioner roterer en del dynamisk for at opretholde downhand-positioner.
Aflæsning:Robot parkerer ved hjemmeposition; klemmer udløser for færdigudtrækning af del.
Kvalitetssikring, levering og feltsupport
Pre-forsendelsesfabriksaccepttest:Hver celle gennemgår fuldstændig mekanisk, sikkerheds- og driftstest før afsendelse. Prøvesvejseprøver ved brug af kundeemner er tilgængelige efter anmodning.
Omfattende dokumentation:Leveres med elektriske skemaer, betjeningsvejledninger, backup af robotprogrammer, vedligeholdelsesplaner og reservedelslister.
International overholdelse:Systemer kan bygges i overensstemmelse med CE, UL og ISO industriel automationsstandarder.
Teknisk support:Global fjernteknisk support, operatørprogrammeringstræning, systemindkøring og tilgængelighed af reservedele.
FAQ
Populære tags: robot svejsesystem, Kina robot svejsesystem fabrikanter, fabrik
Et par af
RobotsvejsningsarbejdsstationNæste
6-akset svejserobotDu kan også lide


Send forespørgsel